
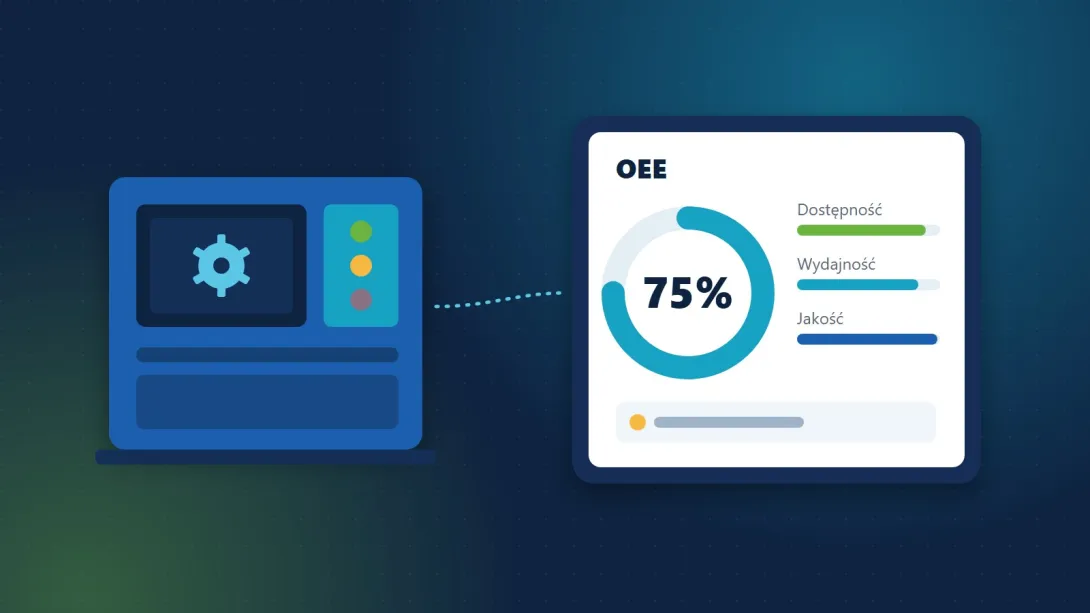
OEE (Overall Equipment Effectiveness, czyli całkowita efektywność wyposażenia) to wskaźnik, który w jednej liczbie pokazuje, jaka część czasu maszyny została wykorzystana na produkcję dobrych wyrobów z właściwą prędkością.
Jak się go liczy
OEE to iloczyn trzech składowych:
- Dostępność – jaką część planowanego czasu maszyna faktycznie pracowała (straty: awarie, przezbrojenia, brak materiału).
- Wydajność – czy pracowała z nominalną prędkością (straty: mikroprzestoje, spowolnienia).
- Jakość – jaka część wyprodukowanych sztuk była dobra (straty: braki, poprawki).
Przykład: dostępność 90%, wydajność 85%, jakość 98% daje OEE ≈ 75%. Każda ze składowych z osobna wygląda nieźle – razem pokazują, że co czwarta godzina „ucieka”.
Skąd brać dane
Do policzenia OEE potrzebne są: plan pracy maszyny, czasy przestojów z przyczynami, liczba wyprodukowanych sztuk i liczba braków. Można je zbierać:
- ręcznie przez operatora na terminalu – prosto i tanio, wystarczy na początek,
- automatycznie z maszyny (liczniki, sygnały pracy) – dokładniej, ale wymaga integracji,
- w połączeniu obu – automat liczy, operator wskazuje przyczynę przestoju.
Pułapki
- Porównywanie różnych maszyn i firm – OEE zależy od tego, jak zdefiniujesz czas planowany i prędkość nominalną. Najważniejszy jest trend na tej samej maszynie.
- Pogoń za liczbą – wskaźnik ma pomagać znaleźć straty, a nie być oceną ludzi. Inaczej dane szybko zaczną być „poprawiane”.
- Brak przyczyn przestojów – samo OEE mówi, że jest źle; dopiero przyczyny mówią, co z tym zrobić.
Od czego zacząć
Od jednej, najważniejszej maszyny i prostej rejestracji przestojów z kilkoma przyczynami do wyboru. Po kilku tygodniach zobaczysz, które straty są największe – i tam warto działać najpierw.
Chcesz mierzyć OEE u siebie? Napisz – pomogę zebrać dane i zbudować raport.